
 English
 Français

Blogs cómo marcar o grabar fácilmente, Blogs para la experiencia de los usuarios
Qué hace que una marca negra sea negra: Oxidación electroquímica frente a recocido láser
Nov
Qué hace que una marca negra sea negra
Tanto el marcado electroquímico como el recocido por láser de fibra producen marcas negras permanentes sobre metal. Ambos se utilizan en entornos industriales serios. Pero llegan al negro mediante físicas completamente diferentes, y esa diferencia se manifiesta en cómo se lee la marca bajo inspección, y en qué sale mal cuando no resulta como debería.
Dos rutas diferentes hacia el mismo color
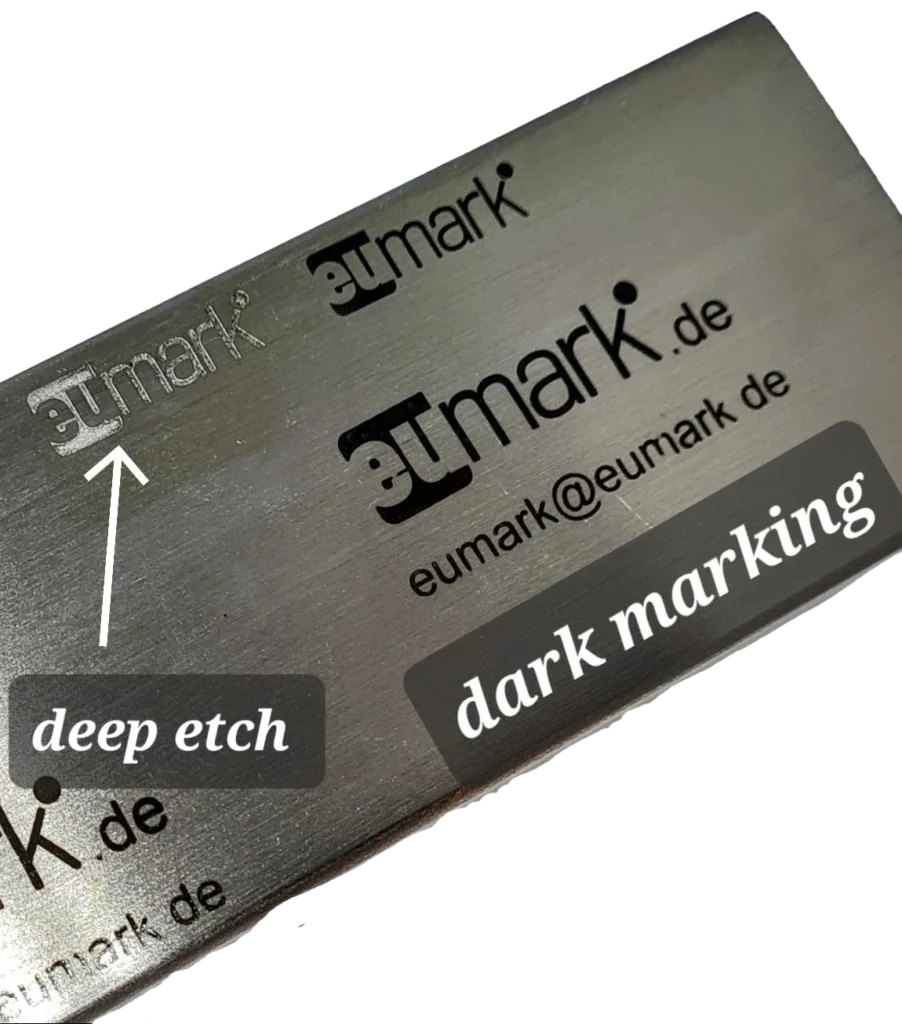
El marcado electroquímico produce su marca mediante una reacción de oxidación controlada: un cambio forzado y localizado en la propia capa superficial del metal. El resultado es un negro mate denso que se lee claramente desde cualquier ángulo de visión, sin deslumbramiento ni reflejos.
Este último punto importa más de lo que parece. En un entorno de inspección de calidad donde las piezas pasan bajo cámaras o bajo ojos humanos a velocidad, una marca mate se lee de forma consistente independientemente de cómo caiga la luz. Una marca con cualquier especularidad puede desvanecerse en el ángulo equivocado.
El recocido por láser de fibra produce negro calentando la superficie de forma controlada para que se forme una capa de óxido sin ablacionar material. Sobre el sustrato adecuado el resultado es excelente. Pero la consistencia depende de la composición de la aleación, el acabado superficial y el ajuste preciso de parámetros: en algunos aceros inoxidables, conseguir un negro de alto contraste repetible requiere varias pasadas de prueba para ajustarlo, y un cambio de lote de material puede significar tener que ajustarlo de nuevo.
Tiempo de ciclo para un diseño fijo
Para una marca fija (un logotipo, un número de pieza, una marca de certificación) el marcado electroquímico completa una impresión en dos a cinco segundos. Un ciclo de trabajo completo incluyendo limpiar la pieza y cargar la siguiente ronda los diez segundos, así que aproximadamente seis piezas por minuto a ritmo constante.
El recocido láser con los ajustes necesarios para un negro profundo y consistente lleva más tiempo de lo que sugiere la velocidad de marcado anunciada del láser, particularmente en metales reflectantes o de color claro donde hay que aplicar más energía para formar la capa de óxido.
Donde el láser recupera la ventaja es en datos variables a gran volumen: miles de números de serie incrementales sin plantilla que cambiar. Para un patrón fijo repetitivo, el marcado electroquímico mantiene el ritmo o lo supera.
Conseguir la marca más oscura: es el electrolito
Esta es la parte que más a menudo se pasa por alto. La máquina importa menos que el fluido que circula por ella.
De los electrolitos EUmark, M22 es el formulado para máximo contraste: produce la marca más oscura y es también el fluido utilizado para grabado profundo. M21 es autolimpiante y ofrece un alto número de marcas con un solo humedecimiento del fieltro, lo que lo convierte en la opción correcta para procesar un lote, pero está diseñado para consistencia y rendimiento más que para oscuridad absoluta. M23 es no corrosivo y está formulado para materiales sensibles a la corrosión.
Si una marca sale más clara de lo esperado, el electrolito es lo primero que hay que comprobar, y el tiempo de permanencia lo segundo: el contraste se construye con el tiempo que el sello se mantiene contra la plantilla.
Cuando la marca sale gris en lugar de negra
Tres causas explican casi todos los casos, en este orden:
- Aluminio. Esta es la más común y es una propiedad del material, no un error del operario. El aluminio forma una capa de óxido no conductora casi inmediatamente al exponerse al aire, y esa capa es lo que produce un resultado gris y apagado en lugar de uno nítido y oscuro. Muchas aleaciones de aluminio también contienen magnesio y silicio, lo que lo complica aún más. Se puede marcar, pero necesita un enfoque diferente y el electrolito adecuado.
- Electrolito equivocado para el trabajo. M21 o M23 en una pieza donde se quería máximo contraste se verá más claro que M22 en la misma pieza, con todo lo demás idéntico.
- Tiempo de permanencia demasiado corto. Una pasada rápida da una marca clara. Mantener el sello contra la plantilla un poco más la oscurece. Este es el más fácil de los tres de arreglar y el más fácil de pasar por alto.
La preparación de la superficie subyace a los tres: la superficie tiene que estar desengrasada antes del marcado, y los residuos de una operación anterior se manifestarán como una marca irregular.
El diseño también decide lo negra que se ve una marca
Las líneas finas, el texto perfilado y las letras abiertas se reproducen limpiamente. Deben evitarse los trazos gruesos y las grandes áreas negras sólidas: el electrolito no pasa uniformemente a través de un área cerrada grande de plantilla, y la marca sale irregular en lugar de sólida. Cuando un logotipo es pesado, una versión perfilada marca mucho mejor que una rellena.
Los trazos por debajo de unas 0,008″ (0,2 mm) tienden a cerrarse, sea cual sea el método que los produjo.
Si todavía estás eligiendo entre las dos tecnologías
Este artículo trata sobre la calidad de la marca. La decisión más amplia (coste de capital, integridad superficial, portabilidad, geometría y dónde un láser es realmente la mejor compra) se cubre en Marcado electroquímico frente a grabado por láser: Comparación de costes, calidad y rendimiento.
Si una marca en tu propio material no está saliendo como esperas, envíanos un cupón en esa aleación. Lo marcaremos aquí con los ajustes que producen el mejor resultado y te lo devolveremos, para que tengas una referencia física con la que trabajar. eumark@eu-mark.com