
 English
 Español

Blogs comment marquer ou graver facilement,Blogs pour l'expérience des utilisateurs
Ce qui rend une marque noire noire : Oxydation électrochimique vs. Recuit laser
Nov
Ce qui rend une marque noire noire
Le marquage électrochimique et le recuit laser à fibre produisent tous deux des marques noires permanentes sur le métal. Tous deux sont utilisés dans des environnements industriels exigeants. Mais ils obtiennent le noir par des physiques complètement différentes, et cette différence se manifeste dans la façon dont la marque est lue lors de l’inspection — et dans ce qui ne va pas quand le résultat n’est pas satisfaisant.
Deux voies différentes pour la même couleur
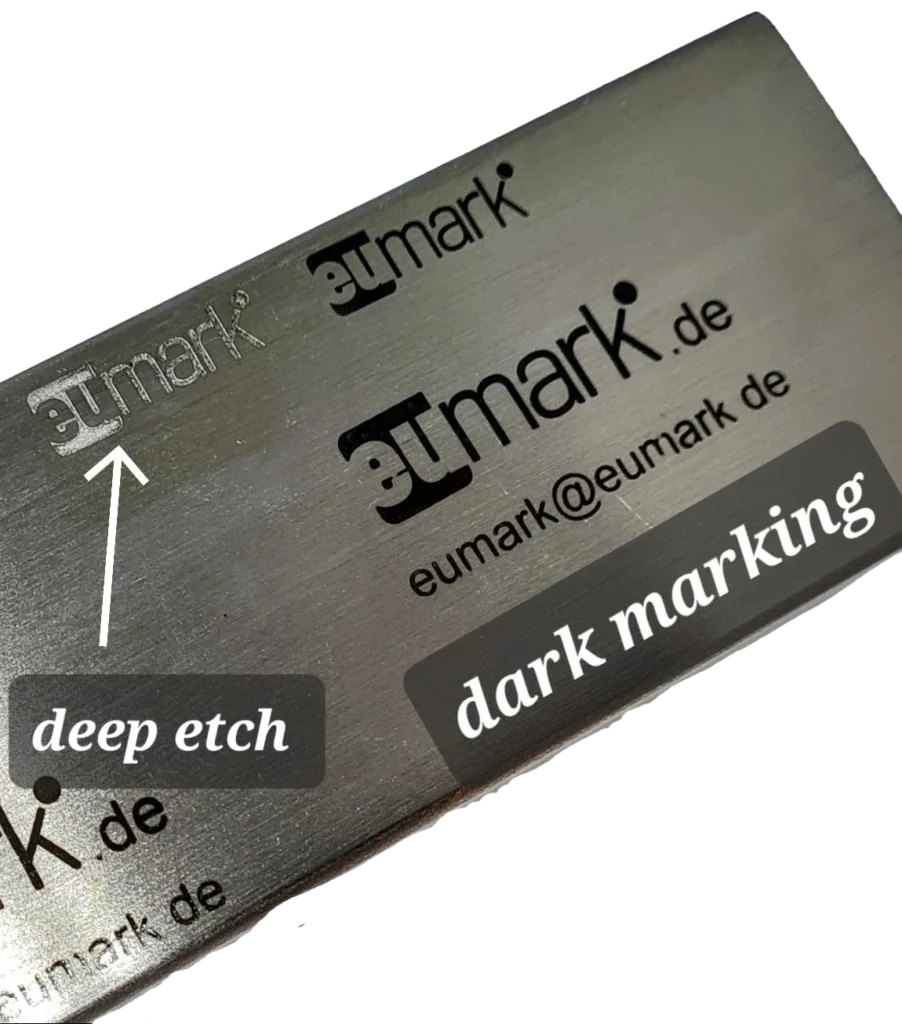
Le marquage électrochimique produit sa marque par une réaction d’oxydation contrôlée : un changement forcé et localisé dans la couche superficielle du métal. Le résultat est un noir mat dense qui se lit clairement sous n’importe quel angle de vue, sans éblouissement ni reflet.
Ce dernier point est plus important qu’il n’y paraît. Dans un environnement de contrôle qualité où les pièces passent rapidement sous des caméras ou des yeux humains, une marque mate se lit de manière cohérente, quelle que soit la façon dont la lumière tombe. Une marque présentant une certaine spécularité peut s’estomper sous le mauvais angle.
Le recuit laser à fibre produit du noir en chauffant la surface de manière contrôlée afin qu’une couche d’oxyde se forme sans ablation de matière. Sur le bon substrat, le résultat est excellent. Mais la cohérence dépend de la composition de l’alliage, de la finition de surface et du réglage précis des paramètres — sur certains aciers inoxydables, l’obtention d’un noir très contrasté et reproductible nécessite plusieurs passages de test pour affiner les réglages, et un changement de lot de matériau peut signifier qu’il faut les affiner à nouveau.
Temps de cycle pour un design fixe
Pour une marque fixe — un logo, un numéro de pièce, une marque de certification — le marquage électrochimique réalise une impression en deux à cinq secondes. Un cycle de travail complet, incluant l’essuyage de la pièce et le chargement de la suivante, dure environ dix secondes, soit environ six pièces par minute à un rythme régulier.
Le recuit laser, avec les réglages nécessaires pour un noir profond et cohérent, prend plus de temps que ne le suggère la vitesse de marquage annoncée d’un laser, en particulier sur les métaux réfléchissants ou de couleur claire où plus d’énergie doit être appliquée pour construire la couche d’oxyde.
Là où le laser reprend l’avantage, c’est pour les données variables en volume — des milliers de numéros de série incrémentés sans pochoir à changer. Pour un motif fixe répétitif, le marquage électrochimique suit le rythme ou le dépasse.
Obtenir la marque la plus foncée : c’est l’électrolyte
C’est la partie la plus souvent négligée. La machine importe moins que le fluide qui la traverse.
Parmi les électrolytes EUmark, le M22 est celui formulé pour un contraste maximal — il produit la marque la plus foncée et est également le fluide utilisé pour la gravure profonde. Le M21 est auto-nettoyant et permet un grand nombre de marques à partir d’une seule humidification du feutre, ce qui en fait le bon choix pour l’exécution d’un lot, mais il est conçu pour la cohérence et le débit plutôt que pour l’obscurité absolue. Le M23 est non corrosif et formulé pour les matériaux sensibles à la corrosion.
Si une marque est plus claire que prévu, l’électrolyte est la première chose à vérifier, et le temps de maintien la seconde — le contraste augmente avec la durée pendant laquelle le tampon est maintenu contre le pochoir.
Quand la marque est grise au lieu de noire
Trois causes expliquent la quasi-totalité des problèmes, dans cet ordre :
- Aluminium. C’est le plus courant et c’est une propriété du matériau, pas une erreur de l’opérateur. L’aluminium forme une couche d’oxyde non conductrice presque immédiatement au contact de l’air, et c’est cette couche qui produit un résultat gris et terne au lieu d’un résultat net et foncé. De nombreux alliages d’aluminium contiennent également du magnésium et du silicium, ce qui complique encore les choses. Il peut être marqué, mais il nécessite une approche différente et le bon électrolyte.
- Mauvais électrolyte pour le travail. Le M21 ou le M23 sur une pièce où un contraste maximal était souhaité apparaîtra plus clair que le M22 sur la même pièce, tout le reste étant identique.
- Temps de maintien trop court. Un passage rapide donne une marque claire. Maintenir le tampon contre le pochoir un peu plus longtemps l’assombrit. C’est le plus facile des trois à corriger et le plus facile à négliger.
La préparation de surface est sous-jacente aux trois : la surface doit être dégraissée avant le marquage, et les résidus d’une opération précédente apparaîtront comme une marque inégale.
Le graphisme décide aussi de l’aspect noir d’une marque
Les lignes fines, le texte contourné et les lettres ouvertes se reproduisent proprement. Les traits épais et les grandes zones noires pleines doivent être évités — l’électrolyte ne passe pas uniformément à travers une grande zone fermée du pochoir, et la marque apparaît inégale plutôt que solide. Lorsqu’un logo est lourd, une version contournée de celui-ci marque bien mieux qu’une version remplie.
Les traits inférieurs à environ 0,008″ (0,2 mm) ont tendance à se refermer, quelle que soit leur origine.
Si vous hésitez encore entre les deux technologies
Cet article porte sur la qualité de la marque. La décision plus large — coût d’investissement, intégrité de surface, portabilité, géométrie, et quand un laser est réellement le meilleur achat — est couverte dans Marquage électrochimique vs. Gravure laser : Une comparaison honnête pour les pièces métalliques.
Si une marque sur votre propre matériau ne sort pas comme vous l’attendez, envoyez-nous un échantillon de cet alliage. Nous le marquerons ici avec les réglages qui produisent le meilleur résultat et vous le renverrons, afin que vous ayez une référence physique sur laquelle travailler. eumark@eu-mark.com